怎样提高SMC片材的产品质量呢
SMC片材质量受原材料、熟化状态、成型工艺、模具条件和过程检测共同影响。要稳定提升产品质量,应从配方与来料控制入手,同时把模压温度、压力、保压时间和排气环节管理到位。
加强原材料质量管控
树脂、玻璃纤维、填料、固化剂、增稠剂和脱模剂都会影响片材流动性、固化行为和最终性能。树脂应关注粘度、水分、酸值和反应活性;填料应控制水分、白度和粒径分布;玻璃纤维需关注Tex数、浸润剂含量和强度;固化剂应核对活性氧和纯度。原材料每批进厂应有检测记录,避免因单批波动造成后续成型不稳定。
控制树脂糊水分与增稠状态
树脂糊水分过高,模压时容易产生气泡、分层和表面缺陷;水分过低又可能影响增稠反应和浸渍效果。树脂糊水分通常可控制在0.1%—0.2%范围内,具体以配方要求为准。增稠剂活性和用量会影响片材熟化速度,应通过增稠曲线判断片材是否达到适合裁剪和模压的稠度。熟化不足时片材偏软、易粘模;熟化过度则流动性下降,容易出现缺料和表面波纹。
保证纤维浸渍与分散均匀
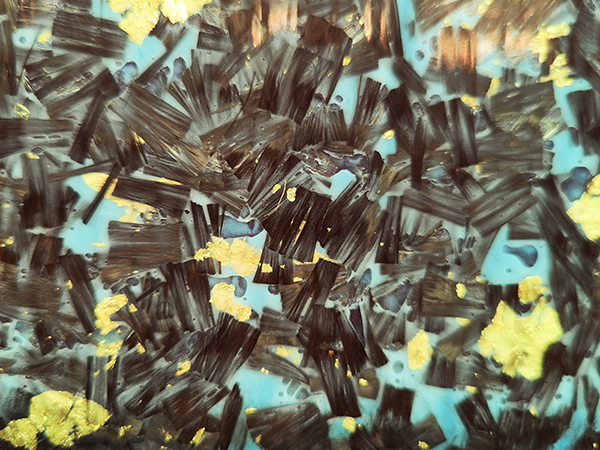
短切玻璃纤维分散不均、树脂浸渍不充分,会造成干纱、气泡、强度波动和表面缺陷。生产过程中应通过压辊压力、张力控制和浸渍区状态调节,使树脂充分包覆纤维。片材收卷后应避免明显气泡、褶皱和相分离。成品片材应平整、颜色均匀、薄膜覆盖完整,无明显杂质。
规范储存与熟化管理
SMC片材应存放在阴凉、干燥、避光环境中,温度不宜过高,避免树脂提前固化或苯乙烯挥发。片材应按先进先出原则使用,避免长期存放导致流动性下降。裁剪前可检查片材硬度、单重和薄膜剥离性,发现过期、发硬或受潮的片材不宜直接投入生产。
优化模压温度、压力与时间
模具温度通常可控制在120—160℃范围内,薄壁件可适当靠近上限,厚壁件宜取下限,防止内部热积聚导致固化不均。成型压力一般可参考5—15MPa,结构复杂或外观要求高的产品可适当提高。保压时间可按每毫米厚度30—60秒估算,并结合固化度、脱模状态和尺寸稳定性调整。温度、压力和时间应协同调整,不能只缩短周期而忽视固化充分性。
改善模具排气与温度均匀性
排气不良是气泡、缺料和分层的重要原因。模具分型面、筋位末端、深腔角落应设置合理排气槽,必要时配合真空排气。模具各区域温度应保持均匀,上下模温差宜控制在较小范围,避免因局部过热或过冷造成树脂流动差异、翘曲和内应力集中。
建立过程检测与缺陷追溯
生产过程中应定期检测片材单重、纤维含量、树脂含量、固化特性和外观状态。模压后可通过巴氏硬度、尺寸测量、力学性能抽检和固化度分析判断质量稳定性。出现缺料、气泡、翘曲或分层时,应结合原材料批次、熟化状态、摆料方式、模具温度和排气情况逐项排查,形成可追溯的工艺记录,避免同类问题反复发生。